Kademeli Mil Tasarımı: Pah, Radyüs ve Eş Eksenlik
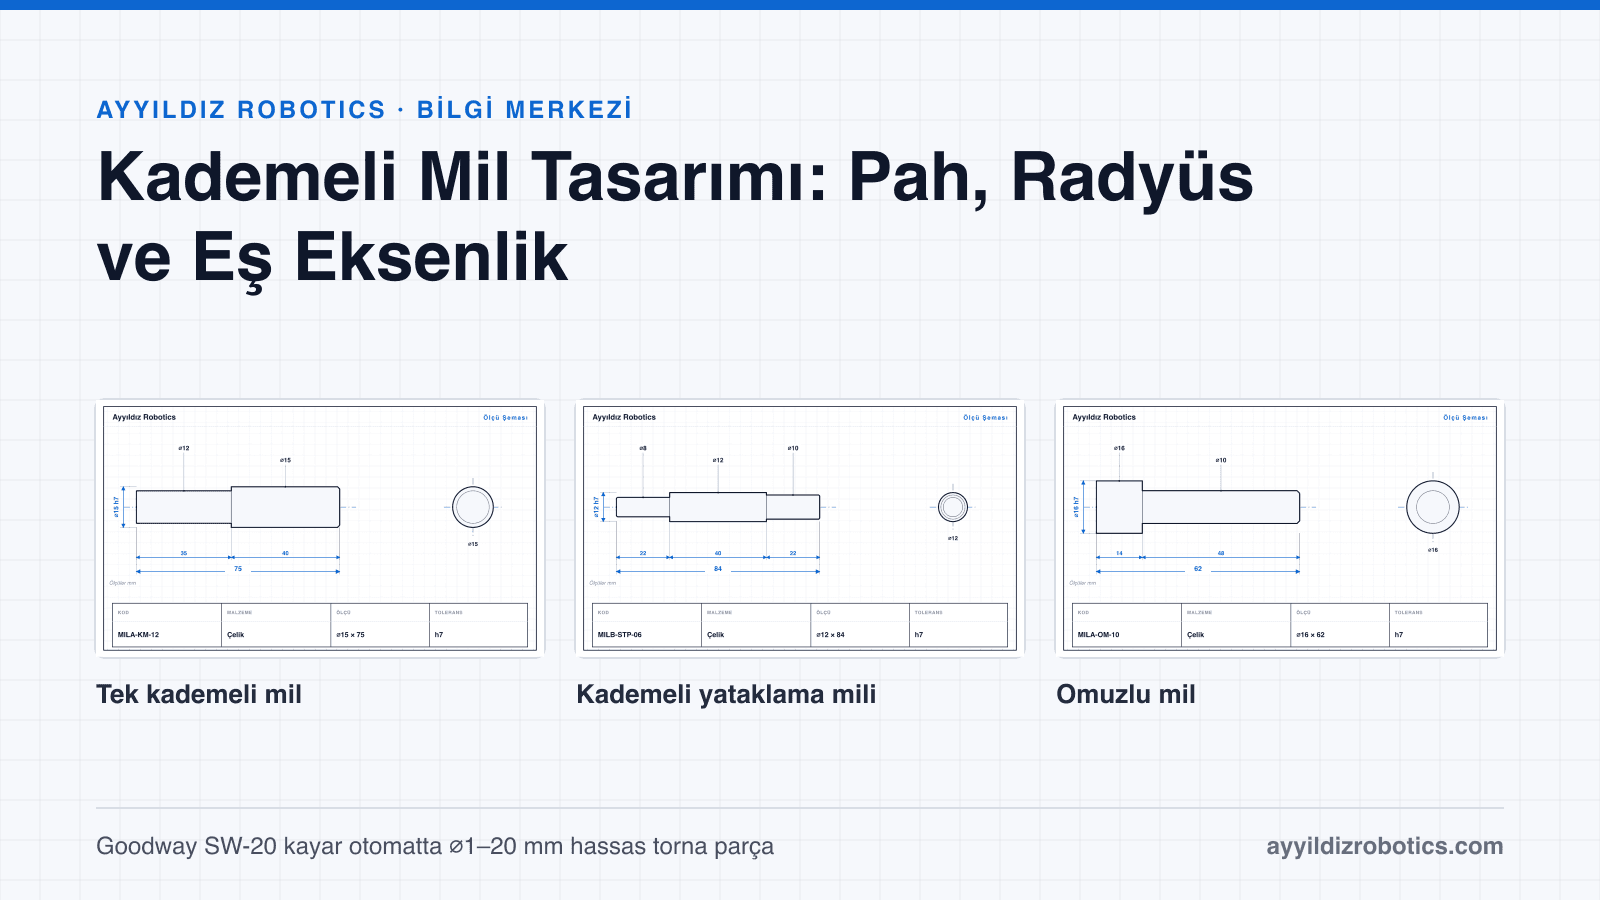
Kademe geçişine ne kadar radyüs verilmeli, eş eksenlik mi salgı mı yazılmalı, kademe boyları nasıl ölçülendirilmeli? Kademeli mil tasarlarken dikkat edilecek noktalar.
Kademeli mil, boyu boyunca birden fazla çapa sahip olan mildir. Rulman, dişli, kasnak ya da burç gibi parçalar farklı çaplı bölgelere oturur ve kademeler arasındaki omuzlar bu parçaların eksenel konumunu belirler. Tasarımı basit görünür, ama geçiş köşesindeki radyüs, pahın ölçüsü ve kademelerin birbirine göre eş eksenliği milin hem montajını hem ömrünü doğrudan etkiler. Bu yazıda kademeli mil tasarlarken dikkat edilecek noktaları ve bu parçaların kayar otomatta neden verimli üretildiğini anlatıyoruz.
Kademeli mil ne işe yarar?
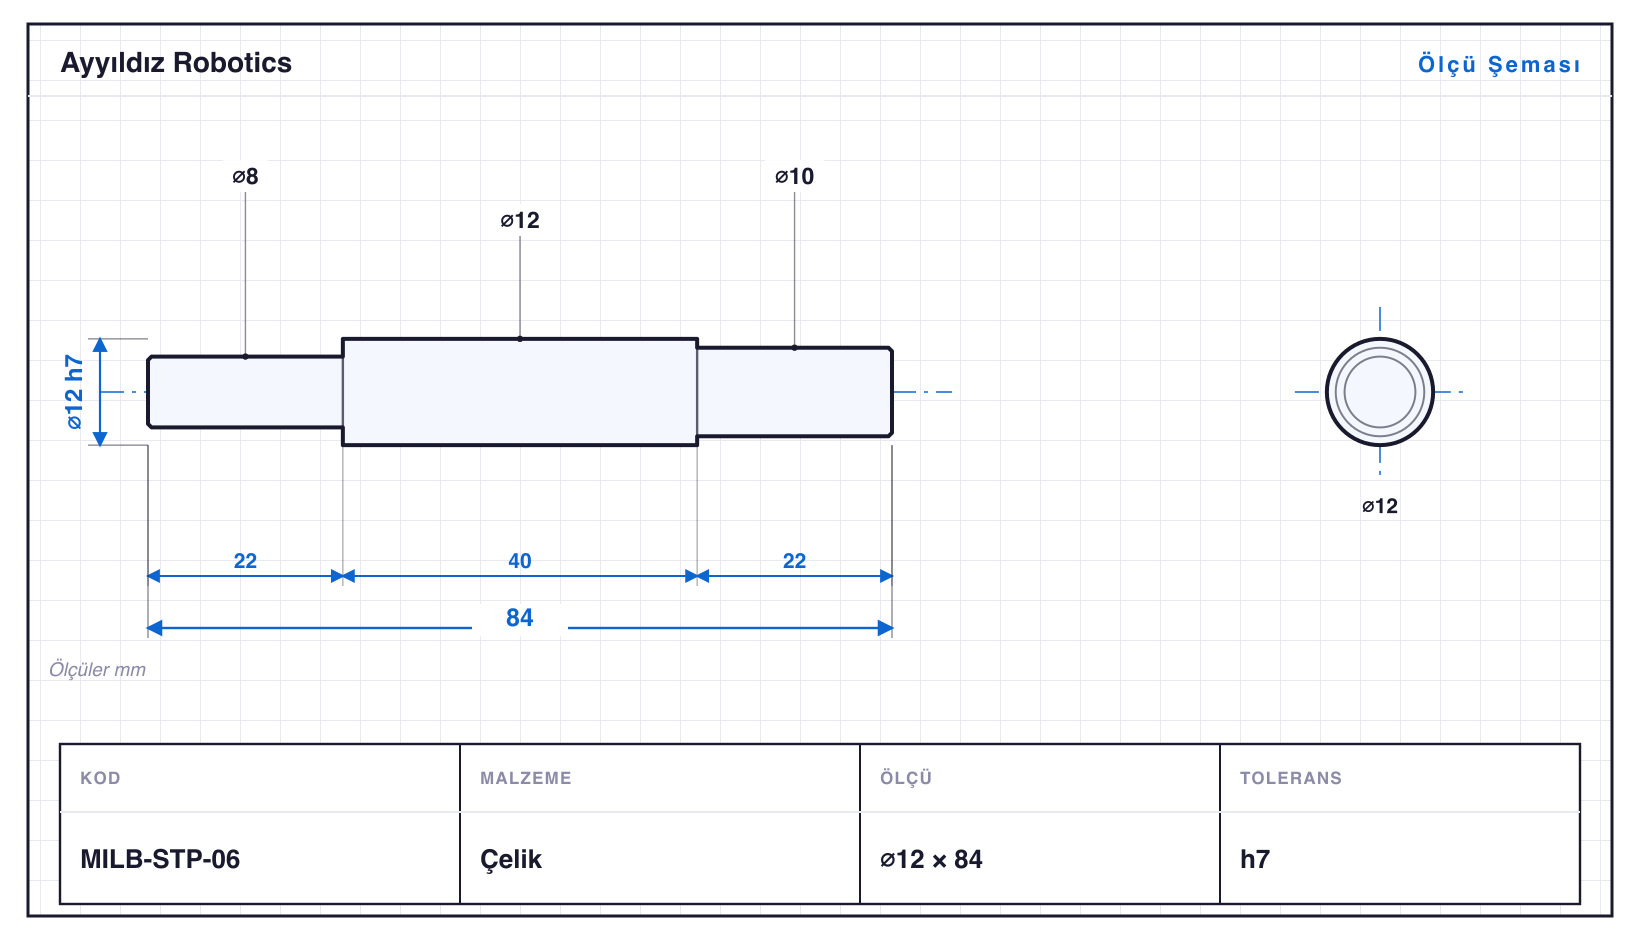
Düz bir milde üzerine takılan parçaların yerini segman, burç ya da sıkma bileziği tutar. Kademeli milde ise bu görevi milin kendi omzu üstlenir. Rulman iç bileziği omza dayanır, dişli bir sonraki kademeye oturur, uçtaki dişli bölüm somunla her şeyi sıkıştırır. Bu yapı üç şey kazandırır:
- Eksenel konum: parçalar omuzlara dayandığı için montajda ayrı bir ölçü ayarı gerekmez.
- Farklı geçmeler: her kademe kendi tolerans sınıfıyla işlenebilir. Rulman oturan bölge k6, keçe çalışan bölge h-sınıfı ve iyi yüzeyli, serbest bölge genel toleranslı olabilir.
- Montaj sırası: parçalar küçük çaptan büyüğe doğru takılır. Her parça kendi kademesine gelene kadar önceki kademelerin üzerinden zorlanmadan geçer.
Kademe geçişi: omuz, radyüs ve çentik etkisi
Mildeki en zayıf yer çoğunlukla kademe geçişidir. Keskin bir iç köşe gerilmeyi tek noktada toplar. Bu çentik etkisi, dönen ve eğilmeye çalışan millerde yorulma çatlağının başladığı yerdir. Geçişe verilen radyüs gerilmeyi daha geniş bir alana yayar. Radyüs büyüdükçe çentik etkisi azalır.
Ancak radyüsü büyütmenin bir sınırı vardır: omza dayanacak parça bu radyüsün üzerinden geçip yüzeye tam oturmalıdır. Kural basittir. Mil köşesindeki radyüs, takılan parçanın delik ağzındaki pah ya da radyüsten küçük olmalıdır. Rulmanlarda bu ölçü üreticinin kataloğunda en küçük köşe ölçüsü olarak verilir. Mil radyüsü bunu aşarsa rulman omza değil radyüse dayanır ve eksenel konum kaybolur.
Boşaltma kanalı ne zaman gerekir?
Kademe yüzeyi sonradan taşlanacaksa taş köşeye tam ulaşamaz. Bu durumda geçişe bir boşaltma kanalı açılır; kanal ölçüleri DIN 509 ile tanımlanır. Dişli bir kademede de diş omza kadar tam açılamaz. Diş sonu için DIN 76 diş boşaltması kullanılır. Her iki kanal da kesiti küçülttüğü için yalnızca gerçekten gerektiğinde, yükün düşük olduğu yerlerde tercih edilmelidir.
Pah: montaj, çapak ve güvenlik
Mil uçlarına ve kademe dış köşelerine pah kırılır. Pahın üç görevi vardır. Takılan parçayı merkezleyerek montajı kolaylaştırır, tornalamada oluşan çapağı kaldırır ve keskin kenarın eli ya da sızdırmazlık elemanını kesmesini önler. Genel kullanımda 45° pah yeterlidir. O-ring ya da keçe geçecek uçlarda daha yatık, uzun bir giriş pahı sızdırmazlık elemanının dudağını korur.
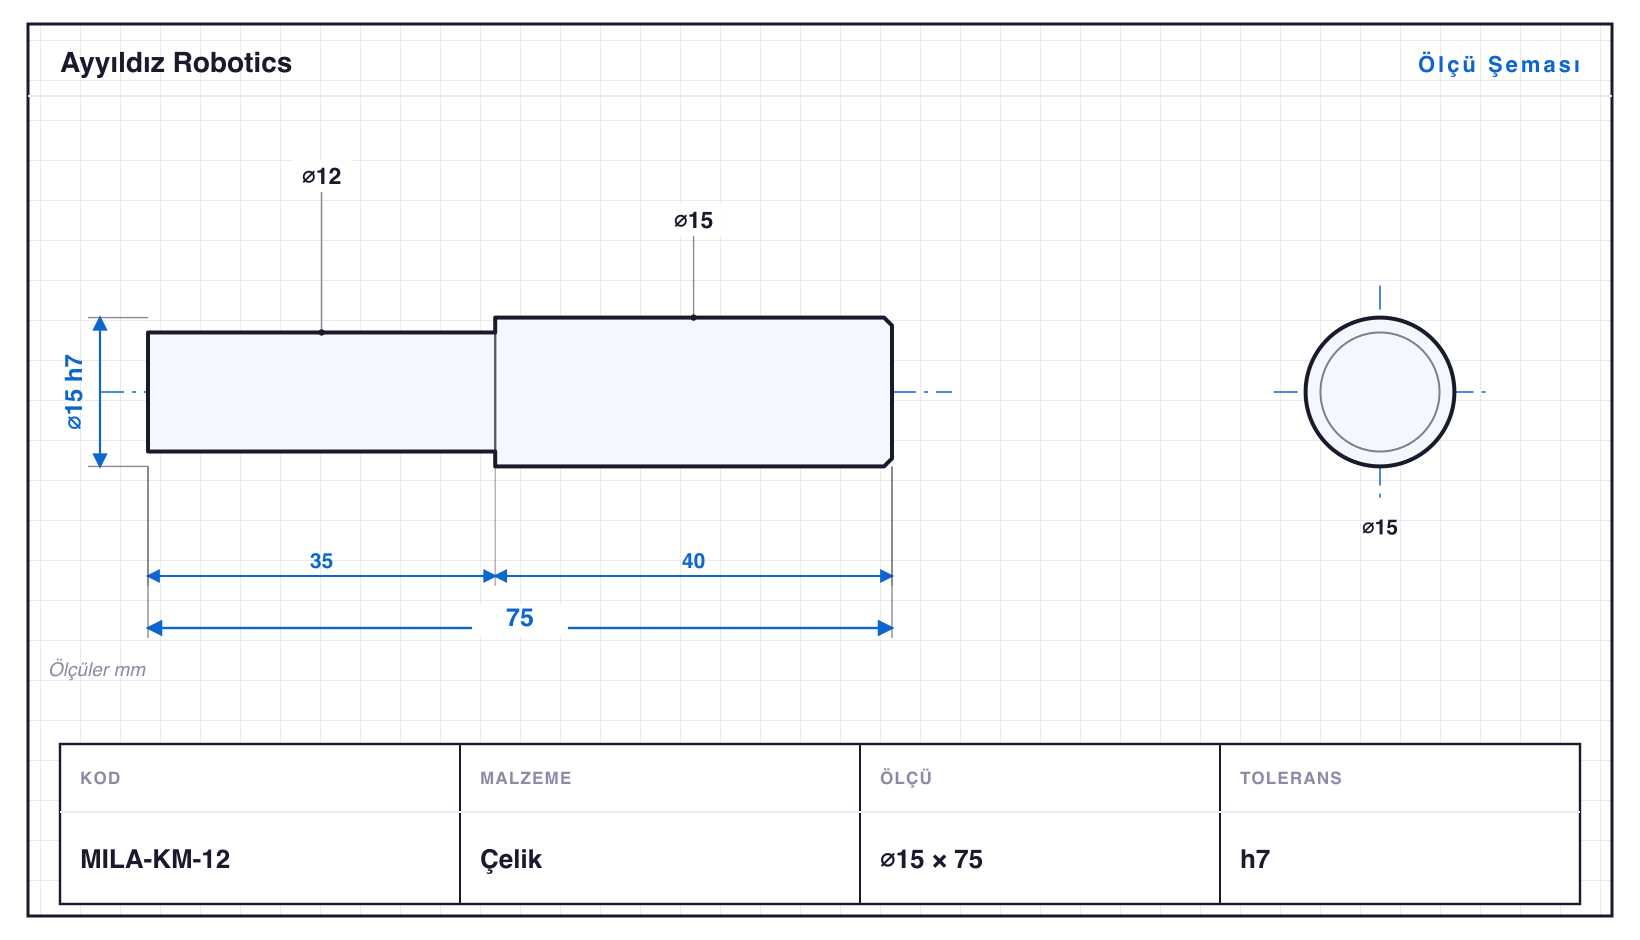
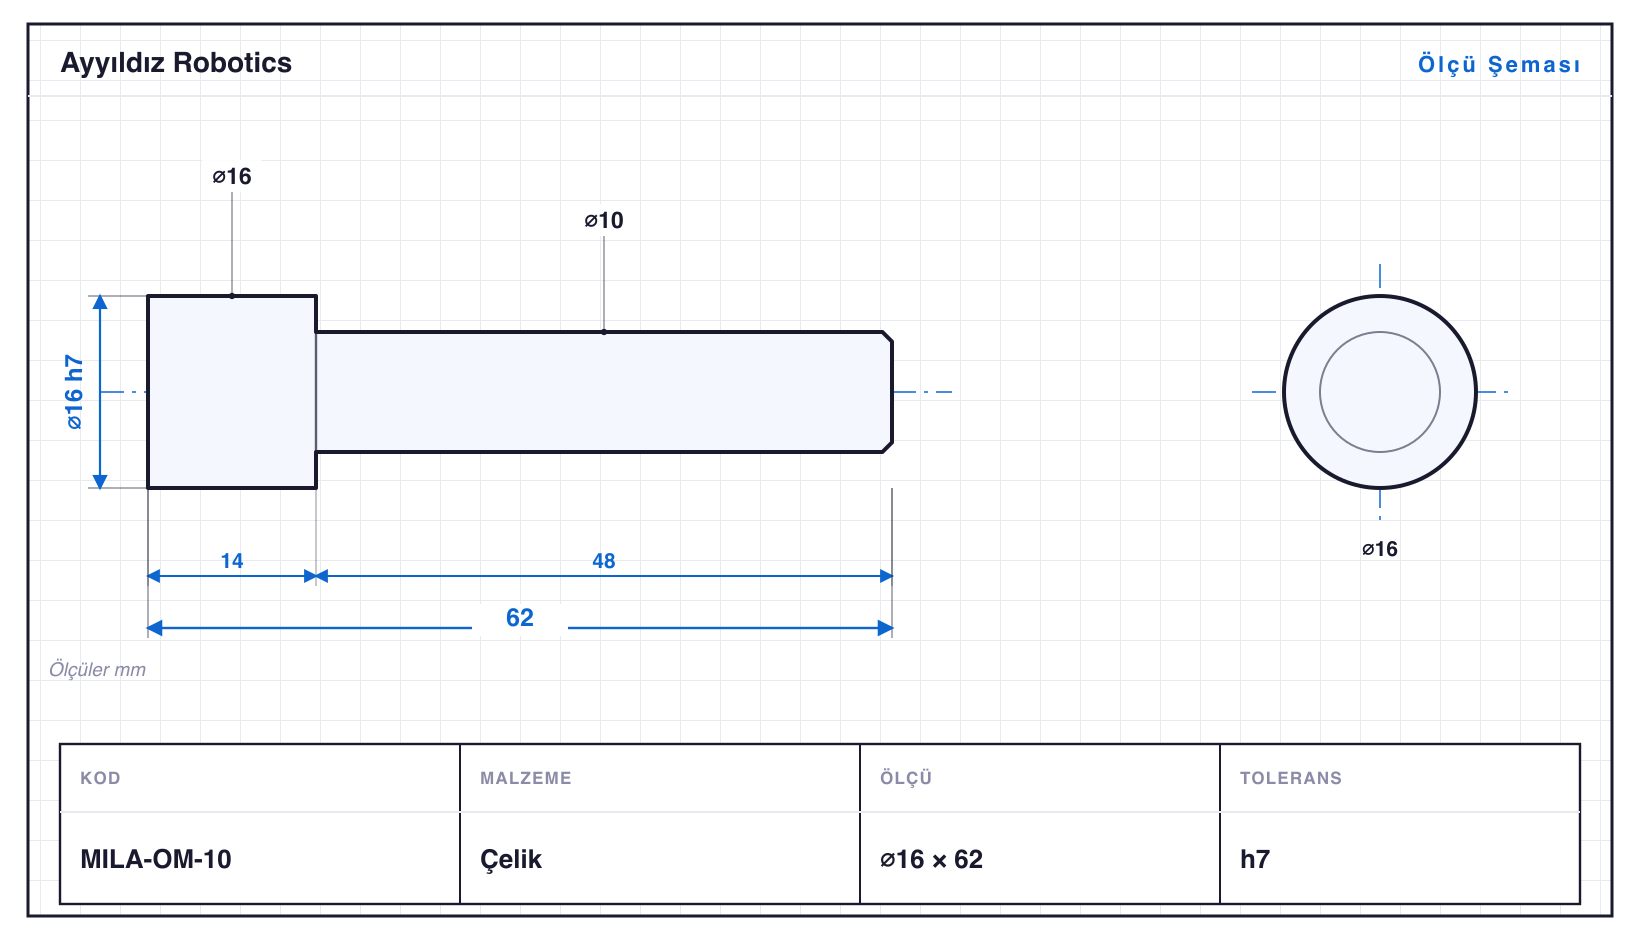
Teknik resimde pah ölçüsü belirtilmezse genellikle "keskin kenarları kır" notu yazılır. Pah işlevselse, örneğin bir parçayı merkezliyorsa, ölçüsü ve açısı açıkça verilmelidir. Katalogdaki tek kademeli millerde uç pahı varyanta göre ölçüyle tanımlıdır ve ölçü şemasında görünür.
Eş eksenlik ve salgı: kademeler aynı eksende mi?
Kademeli bir milin çalışabilmesi için yatak yüzeylerinin aynı eksen etrafında dönmesi gerekir. Bu gereklilik teknik resimde ISO 1101 geometrik toleranslarıyla yazılır. İki yöntem yaygındır:
- Eş eksenlik (◎): bir kademenin ekseninin, referans eksene göre belirli çaplı bir silindir içinde kalmasını ister. Ekseni ölçmek gerektiği için çoğunlukla koordinat ölçüm makinesi (CMM) ile doğrulanır.
- Dairesel salgı (↗): mil referans yüzeylerinden döndürülürken ölçülen yüzeydeki komparatör sapmasını sınırlar. Atölyede iki punta arasında ya da V yataklar üzerinde kolayca ölçülür. Biçim hatasını da içerdiği için işlevi daha doğrudan yansıtır.
Referans (datum) seçimi en az tolerans değeri kadar önemlidir. Mil çalışırken rulmanlar üzerinde döner. Bu yüzden referans olarak iki rulman yüzeyinden oluşan ortak eksen (A-B) seçilir. Diğer kademelerin salgısı bu eksene göre verilir. Referansı milin bir ucundaki kısa bir kademe olarak almak, ölçümü işlevden koparır.
Yüzey, kama yuvası ve düzlükler
Kademelerin hepsi aynı yüzey kalitesini istemez. Rulman ya da burç oturan yüzeyler geçme toleransıyla birlikte düşük pürüzlülük ister. Keçe çalışan yüzeyde ise pürüzlülüğe ek olarak işleme izinin yönü de önemlidir: helis biçiminde kalan bir tornalama ya da taşlama izi, mil döndükçe yağı keçenin altından dışarı taşıyabilir. Bu yüzeyler için pürüzlülük ve sertlik değerleri keçe üreticisinin kataloğundan alınıp resme yazılmalıdır. Serbest kalan kademelerde genel yüzey kalitesi yeterlidir.
Tork ileten millerde kademeye çoğunlukla bir kama yuvası, anahtar düzlüğü ya da ayar vidası için düz bir yüzey eklenir. Bu detaylar milin eksenine göre konumlandırılmalıdır. Örneğin iki ayrı kademedeki kama yuvalarının aynı açıda olması gerekiyorsa bu resimde açıkça belirtilmelidir. Kayar otomatta bu tür detaylar tahrikli takımlarla, parça çubuktan ayrılmadan aynı bağlamada işlenebilir.
Ölçülendirme: zincir değil, tek referanstan
Kademe boyları birbirinin ucuna eklenerek, yani zincir halinde ölçülendirilirse her ölçünün toleransı bir sonrakine eklenir. Beş kademeli bir milde son omzun konumu beş toleransın toplamı kadar oynayabilir. İşlevsel omuzların konumunu tek bir referans yüzeyden ölçülendirmek bu birikmeyi önler. Hangi yüzeyin referans olacağını montaj belirler: çoğunlukla rulmanın dayandığı omuzdur.
| Detay | Öneri | Neden |
|---|---|---|
| Kademe geçişi | İç köşeye radyüs ver | Çentik etkisini ve yorulma riskini azaltır |
| Radyüs ölçüsü | Takılan parçanın ağız pahından küçük tut | Parça omza tam dayansın |
| Taşlanacak kademe | DIN 509 boşaltma kanalı | Taş köşeye ulaşamaz |
| Dişli kademe | DIN 76 diş boşaltması | Diş omza kadar tam açılamaz |
| Uçlar ve dış köşeler | 45° pah; keçe girişinde yatık pah | Montaj, çapak alma, sızdırmazlık elemanını koruma |
| Kademe hizası | Ortak yatak ekseninden salgı toleransı | Atölyede ölçülebilir, işlevi yansıtır |
| Boy ölçüleri | İşlevsel omuzları tek referanstan ölçülendir | Tolerans birikmesini önler |
Kademeli mil kayar otomatta neden verimli üretilir?
Klasik tornada parça aynaya bağlanır. Uzun ve ince bir milde kesme noktası aynadan uzaklaştıkça mil kesme kuvvetiyle esner ve uçtaki çap büyür. Kayar otomatta ise çubuk bir kılavuz burçtan geçer, kesme hep burcun hemen önünde yapılır ve iş mili çubuğu eksenel olarak ilerletir. Kesme noktası ile destek noktası arasındaki mesafe kısa kaldığı için boy-çap oranı yüksek millerde bile çap kararlı kalır.
Eş eksenlik açısından en önemli avantaj tek bağlamadır. Bütün kademeler aynı çubuktan, parça hiç sökülmeden işlenir; çapların ortak ekseni tezgâhın iş mili eksenidir. Parça kesilmeden önce karşı mil tarafından tutulur; kesilen uçtaki pah ya da delik orada tamamlanır. Klasik tornada parçayı ters çevirip yeniden bağlamak gereken işlerde ortaya çıkan bağlama hatası bu akışta oluşmaz.
Katalogumuzda 6 kademeli mil ailesinde toplam 60 varyant yer alır. En büyük kademe çapları ⌀6–20 mm aralığındadır. Aileler tek ve çift kademeli millerden üç kademeli yataklama millerine ve motor millerine kadar uzanır. Standart dışı kademe sayısı ve ölçüsü için teknik resme göre üretim yapılır; üst sınır tezgâhın ⌀20 mm çubuk kapasitesidir.
Sık Sorulan Sorular
Soru: Kademe geçişindeki radyüs ne kadar olmalı? Cevap: Mümkün olan en büyük radyüs seçilmelidir, ancak takılan parçanın delik ağzındaki pah ya da radyüsünden küçük kalmalıdır. Rulman oturan omuzlarda üst sınırı rulman üreticisinin verdiği köşe ölçüsü belirler.
Soru: Eş eksenlik mi yazmalı, salgı mı? Cevap: Atölyede doğrudan ölçülebildiği ve dönen bir parçanın işlevini daha iyi yansıttığı için çoğu kademeli milde dairesel salgı yeterlidir. Eş eksenlik, eksenin kendisinin önemli olduğu ve CMM ile ölçümün planlandığı durumlarda tercih edilir.
Soru: Kademeli mil hangi malzemeden yapılır? Cevap: Genel amaçlı millerde çelik, korozyon riski olan ortamlarda paslanmaz çelik kullanılır. Katalogdaki kademeli mil ailelerinin hepsi çeliktir. Malzeme teklif aşamasında milin yüküne ve çalışma ortamına göre birlikte belirlenir.
Soru: Kademe boylarını nasıl ölçülendirmeliyim? Cevap: İşlevsel omuzları, montajda referans olan tek bir yüzeyden ölçülendirin. Zincir ölçülendirme her kademenin toleransını bir sonrakine ekler ve son omzun konumunu belirsizleştirir.
Katalog ve teklif
Katalogdaki standart kademeli millerde ölçü şeması ve tahminî birim fiyat doğrudan aile sayfasında görünür. Kendi tasarımınız için teknik resminizi iletişim sayfasındaki formdan gönderebilirsiniz.
Projeniz için teklif alın
Membran pres yedek parça, manyetik pim veya CNC fason üretim — ihtiyacınızı iletin, teknik ekibimiz dönsün.