Geçme Toleransları: H7, h6 ve ISO 286 Sapma Tablosu
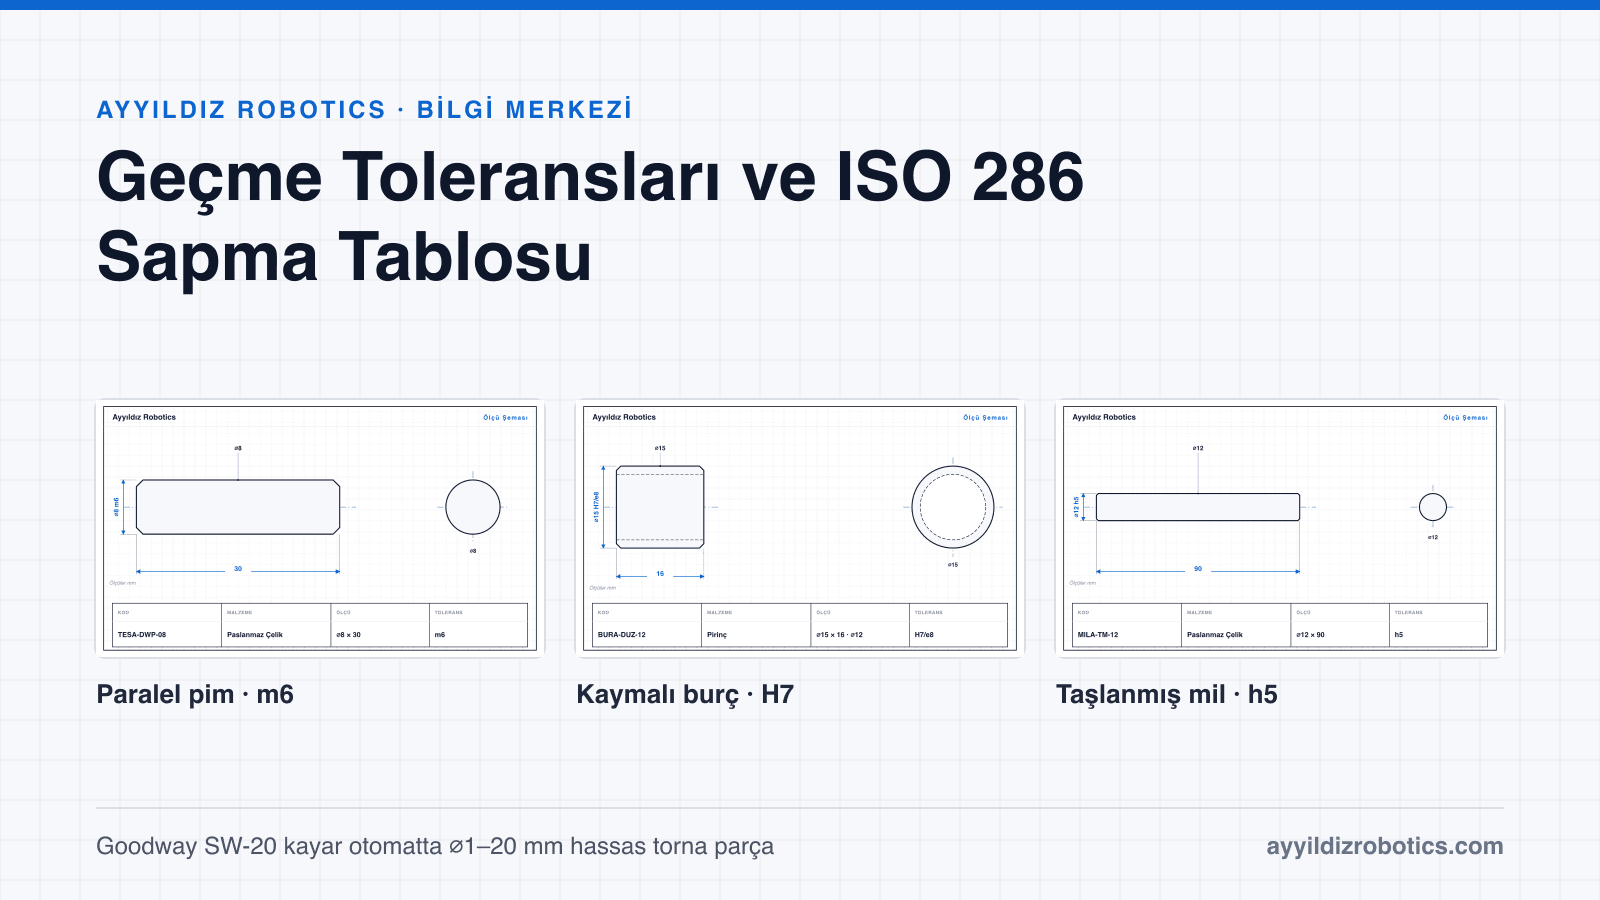
H7, h6, g6, m6 ne anlama gelir, hangisi boşluklu, hangisi sıkı geçme verir? ⌀3–30 mm için hesaplanmış sapma tablosu ve ⌀8 mm üzerinden örnekli bir geçme rehberi.
Teknik resimde ⌀8 H7 ya da ⌀8 m6 yazısı, iki parçanın birbirine nasıl oturacağını tek satırda anlatır. Bu kısa ifadenin arkasında ISO 286 standardı vardır: hangi harfin ne anlama geldiği, rakamın toleransı nasıl daralttığı ve iki sınıf yan yana geldiğinde ortaya boşluk mu sıkılık mı çıkacağı bu standartla belirlenir. Bu yazıda mil-delik sistemini, üç geçme türünü ve ⌀3–30 mm aralığında en sık kullanılan sınıfların sapma değerlerini anlatıyoruz.
ISO 286 gösterimi: harf ve rakam ne anlatır?
Tolerans sınıfı bir harf ve bir rakamdan oluşur. Büyük harf deliği (H7, H8), küçük harf mili (h6, g6, m6) gösterir. Burada "mil", deliğe giren her parçadır: pim, burç dış çapı, rulman yuvasına oturan gövde de mil sayılır.
- Harf, tolerans bölgesinin nominal ölçüye göre konumunu belirler. H deliğin alt sınırı tam nominal ölçüdedir. h milin üst sınırı nominal ölçüdedir. a'dan g'ye kadar olan mil harfleri bölgeyi nominalin altına taşır, k'dan sonrakiler üstüne çıkarır; js ise nominale göre simetriktir.
- Rakam, tolerans derecesidir (IT, International Tolerance). Rakam küçüldükçe izin verilen aralık daralır. IT6, IT7'den yaklaşık 1,6 kat dardır.
- Aynı sınıfın değeri çapa göre değişir. ⌀5 mm'de H7 aralığı 12 µm iken ⌀25 mm'de 21 µm'dir. Bu yüzden teknik resimde yalnızca sınıfı yazmak yeterlidir; sayısal sınırlar standarttan okunur.
Delik esaslı ve mil esaslı sistem
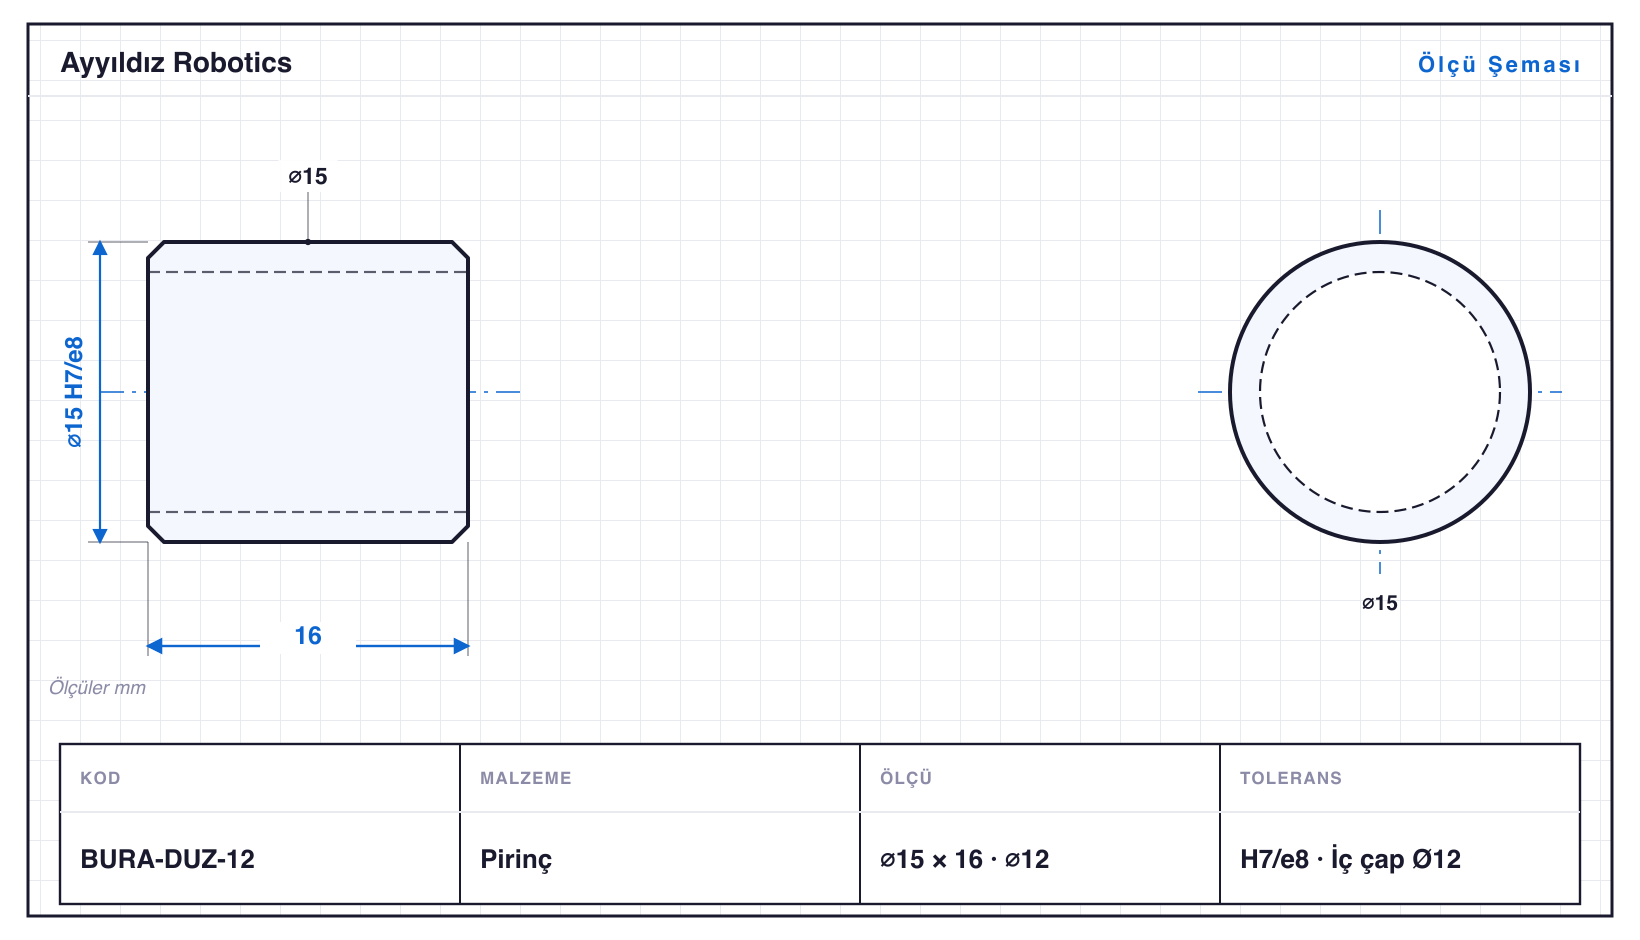
Geçme tasarlamanın iki yolu vardır. Delik esaslı sistemde delik hep H'dir (çoğunlukla H7), istenen geçme mil toleransı değiştirilerek elde edilir. Makine imalatında yaygın olan budur, çünkü hassas delik rayba ya da sabit ölçülü takımla açılır ve her delik ölçüsü için ayrı takım tutmak pahalıdır. Mili farklı toleranslara tornalamak ise yalnızca bir ölçü ayarıdır.
Mil esaslı sistemde mil hep h'dir, geçme delik toleransıyla ayarlanır. Tek bir çekme ya da taşlanmış milin üzerine farklı geçmelerle birkaç parçanın takıldığı durumlarda kullanılır. Hazır alınan standart parçalar da bu sistemi zorunlu kılabilir: piyasadaki pimlerin, millerin ve kama malzemelerinin çoğu h toleranslıdır.
Boşluklu, geçişli ve sıkı geçme
İki parçanın tolerans bölgeleri yan yana konduğunda üç durumdan biri ortaya çıkar. Hesap basittir: en büyük boşluk, deliğin üst sınırı ile milin alt sınırı arasındaki farktır. En küçük boşluk ise deliğin alt sınırı ile milin üst sınırı arasındaki farktır.
- Boşluklu geçme: en küçük boşluk sıfır ya da pozitiftir. Parçalar birbirine göre döner ya da kayar. Örnek: H7/g6, H7/f7.
- Geçişli geçme: tolerans bölgeleri örtüşür. Aynı partiden alınan iki çift, gerçek ölçülerine göre biri hafif boşluklu, diğeri hafif sıkı takılabilir. Örnek: H7/k6, H7/m6.
- Sıkı geçme (pres geçme): en büyük boşluk bile negatiftir, yani mil her durumda delikten büyüktür. Parça presle, ısıtarak ya da soğutarak takılır ve sürtünmeyle tork taşır. Örnek: H7/p6, H7/s6.
⌀3–30 mm için sınır sapmaları tablosu
Aşağıdaki tablo, kayar otomat parçalarında en sık karşılaşılan sınıfların sınır sapmalarını dört çap aralığı için verir. Okuma örneği: ⌀12 mm'lik bir mil g6 ise 10–18 mm sütununa bakılır. Mil çapı 12 − 0,006 = 11,994 mm ile 12 − 0,017 = 11,983 mm arasında olmalıdır.
| Sınıf | 3–6 mm (µm) | 6–10 mm (µm) | 10–18 mm (µm) | 18–30 mm (µm) |
|---|---|---|---|---|
| H7 | +12 / 0 | +15 / 0 | +18 / 0 | +21 / 0 |
| H8 | +18 / 0 | +22 / 0 | +27 / 0 | +33 / 0 |
| f7 | −10 / −22 | −13 / −28 | −16 / −34 | −20 / −41 |
| g6 | −4 / −12 | −5 / −14 | −6 / −17 | −7 / −20 |
| h6 | 0 / −8 | 0 / −9 | 0 / −11 | 0 / −13 |
| h7 | 0 / −12 | 0 / −15 | 0 / −18 | 0 / −21 |
| h8 | 0 / −18 | 0 / −22 | 0 / −27 | 0 / −33 |
| h9 | 0 / −30 | 0 / −36 | 0 / −43 | 0 / −52 |
| h11 | 0 / −75 | 0 / −90 | 0 / −110 | 0 / −130 |
| k6 | +9 / +1 | +10 / +1 | +12 / +1 | +15 / +2 |
| m6 | +12 / +4 | +15 / +6 | +18 / +7 | +21 / +8 |
| n6 | +16 / +8 | +19 / +10 | +23 / +12 | +28 / +15 |
Tabloda dikkat çeken bir nokta: h sınıflarının üst sınırı hep sıfırdır, alt sınırı ise yalnızca IT derecesine göre açılır. k, m ve n ise tolerans bölgesini nominalin üstüne taşır. Bu yüzden H7 delikle eşleştiklerinde geçişli ya da sıkıya yakın sonuç verirler.
Örnek: ⌀8 mm H7 delikte altı farklı mil
Aynı H7 deliğe altı farklı mil toleransı uygulandığında geçmenin nasıl değiştiğini ⌀8 mm üzerinden görmek en kolay yoldur. Delik 8,000–8,015 mm aralığındadır; değişen yalnızca mil toleransıdır.
| Geçme | Mil sapması (µm) | En büyük boşluk | En küçük boşluk | Tür | Tipik kullanım |
|---|---|---|---|---|---|
| H7/f7 | −13 / −28 | +43 µm | +13 µm | Boşluklu | Yağlamalı kaymalı yatak, rahat dönen mil |
| H7/g6 | −5 / −14 | +29 µm | +5 µm | Boşluklu | Az boşluklu hassas kılavuzlama, kayar geçme |
| H7/h6 | 0 / −9 | +24 µm | 0 µm | Boşluklu | Elle takılan konumlandırma, sökülebilir parça |
| H7/k6 | +10 / +1 | +14 µm | −10 µm | Geçişli | Hafif darbeyle takılan, sökülebilen göbek |
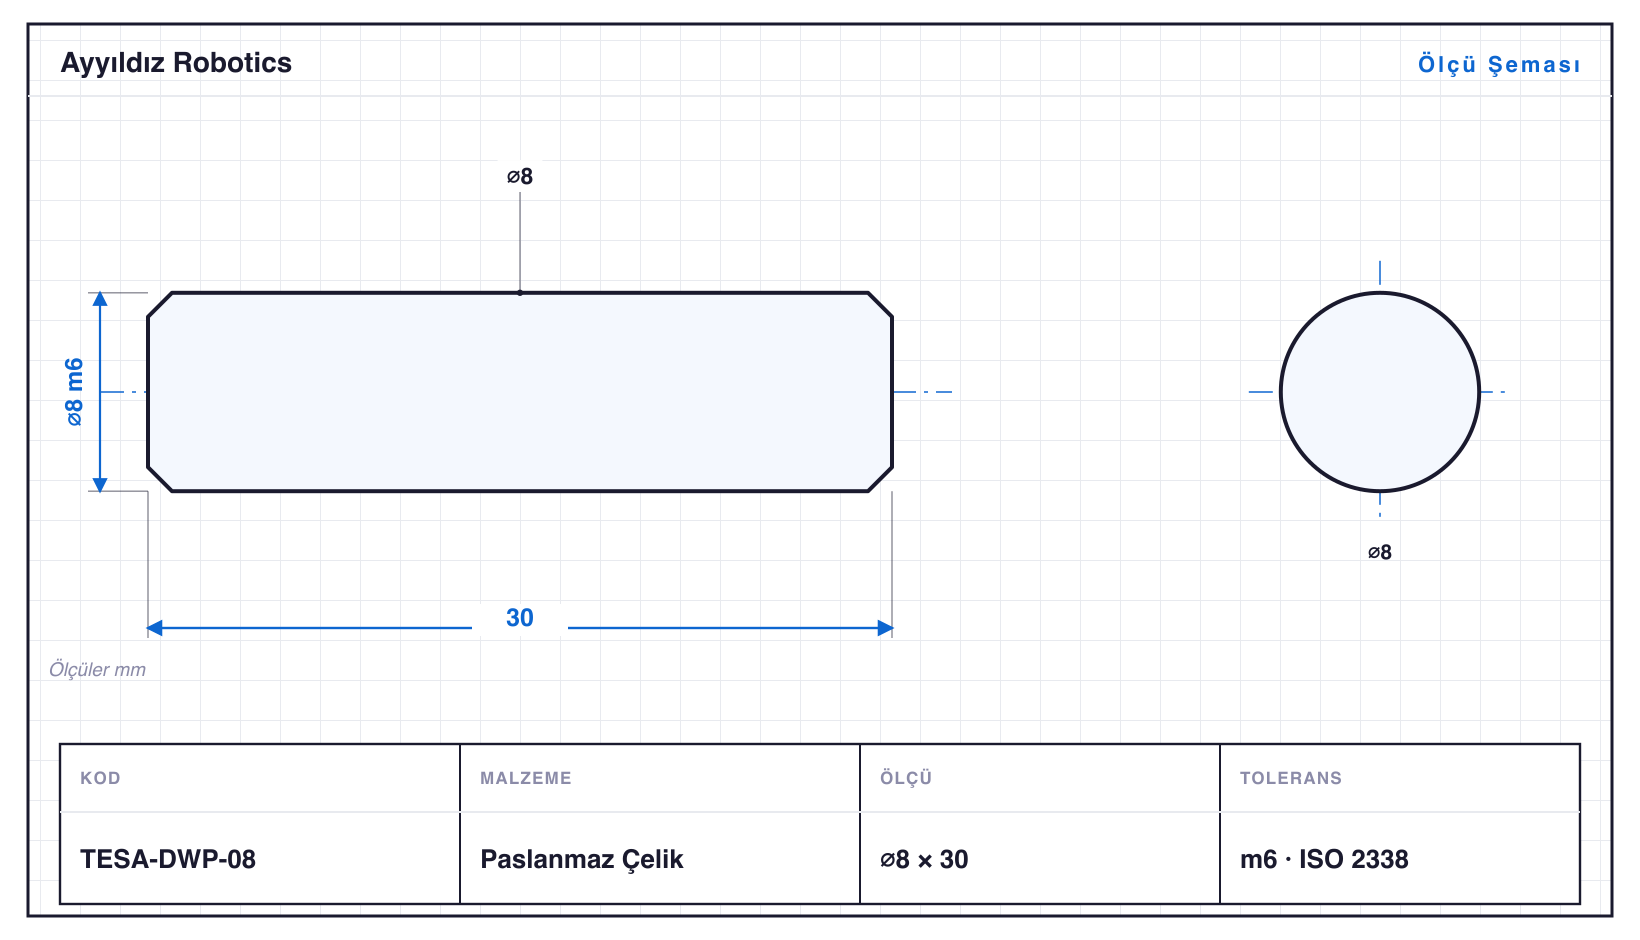
| H7/m6 | +15 / +6 | +9 µm | −15 µm | Geçişli | Konumlandırma pimi, sıkıya yakın göbek |
| H7/n6 | +19 / +10 | +5 µm | −19 µm | Geçişli | Presle takılan, çoğunlukla sıkı kalan bağlantı |
Tablodan iki pratik sonuç çıkar. Birincisi, H7/h6 geçmesinde en küçük boşluk sıfırdır: en büyük mil en küçük deliğe tam oturur, ama sıkılık oluşmaz. Elle takılıp çıkarılan konumlandırma parçaları için iyi bir başlangıçtır. İkincisi, n6 bile ⌀8'de geçişli kalır. Parçanın her durumda sıkı kalması ve tork taşıması isteniyorsa p6 ya da s6 gibi gerçek sıkı geçme sınıfı seçilmeli ve değeri ISO 286-2 tablosundan alınmalıdır.
Teknik resimde tolerans nasıl yazılır?
- Sınıfla: ⌀8 H7, ⌀8 m6. En kısa ve en az hataya açık gösterimdir.
- Sınır sapmasıyla: ⌀8 +0,015/0. Atölyede doğrudan ölçü aleti ayarına çevrilir; ISO tablosuna bakmayı gerektirmez.
- Geçme olarak: ⌀8 H7/m6. Montaj resminde iki parçanın ilişkisini gösterir; tek parça resminde her parçaya kendi sınıfı yazılmalıdır.
- Toleranssız ölçüler için genel tolerans: antette ISO 2768-m gibi bir genel tolerans sınıfı belirtilir. Bu yapılmazsa toleranssız ölçünün nasıl yorumlanacağı belirsiz kalır.
Her ölçüye dar tolerans yazmak maliyeti artırır, işlevi iyileştirmez. Dar tolerans yalnızca gerçekten başka bir parçaya oturan yüzeylere verilmeli, kalan ölçüler genel toleransa bırakılmalıdır.
Kayar otomatta tolerans ve maliyet
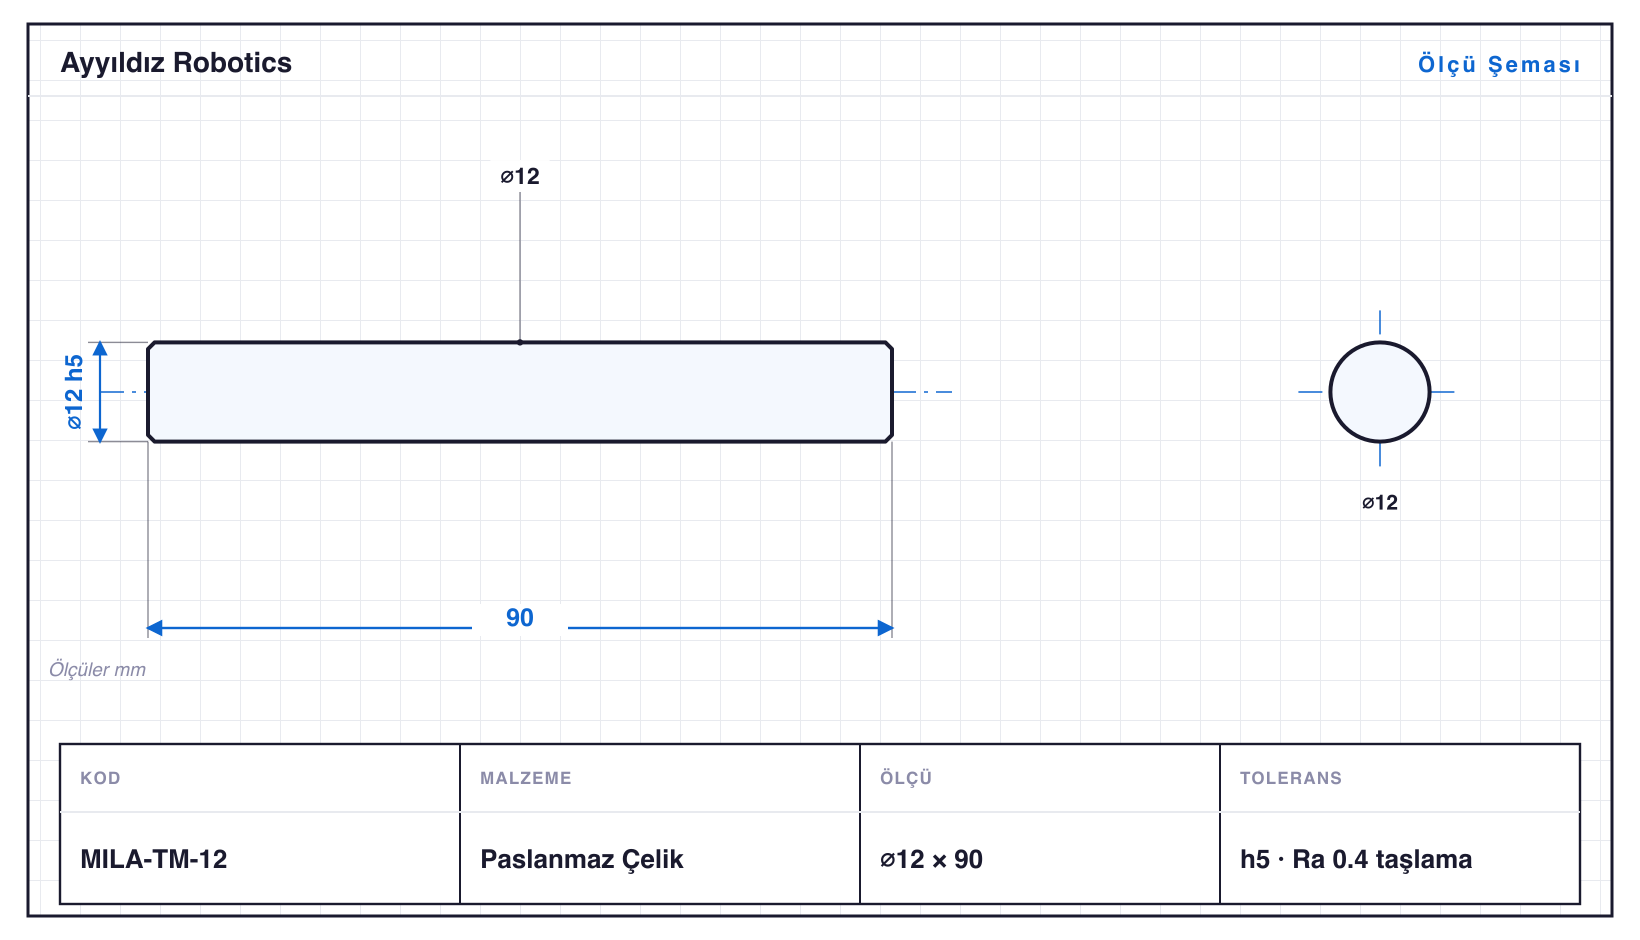
Kayar otomatta malzeme kesme noktasına çok yakın bir kılavuz burçtan beslenir. Bu sayede ince ve uzun parçalarda bile çap boy boyunca kararlı kalır. Goodway SW-20 tezgâhımızda geçme yüzeylerinde h5–h8 ve H7 sınıflarıyla çalışıyoruz. Yine de her derece bir maliyet basamağıdır. IT8'den IT6'ya inmek ek bitirme pasosu, daha düşük ilerleme ve daha sık ölçüm demektir. IT5'te ise kesici aşınması ve sıcaklık değişimi bile hesaba katılmalıdır.
Katalogumuzdaki 3305 varyantın 1442 tanesi h sınıfı mil toleransıyla tanımlıdır. En sık görülenler h7 (476 varyant), h6 (308) ve h8'dir (261). Hassas deliklerde H7 (190 varyant), konumlandırma pimlerinde m6 (97) öne çıkar. Bu dağılım iyi bir rehberdir: işlevi karşılayan en geniş toleransı seçmek, parçanın fiyatını doğrudan düşürür.
Sık Sorulan Sorular
Soru: H7 toleransı ne demek? Cevap: Deliğin alt sınırının tam nominal ölçüde, üst sınırının ise IT7 derecesi kadar yukarıda olduğu tolerans sınıfıdır. ⌀8 mm'de H7 delik 8,000 ile 8,015 mm arasında olmalıdır.
Soru: h6 ile H6 arasındaki fark nedir? Cevap: Küçük harf mili, büyük harf deliği gösterir. h6 milin üst sınırını nominal ölçüye koyup aşağı doğru açılır, H6 ise deliğin alt sınırını nominal ölçüye koyup yukarı doğru açılır.
Soru: Pim için hangi geçme seçilmeli? Cevap: Yerinde kalıp konumu tutacak pimlerde H7 delik ile m6 pim yaygındır. Elle takılıp çıkarılacak pimlerde h6 ya da h8 gibi boşluklu bir sınıf seçilir.
Soru: Teknik resimde tolerans yazılmamış ölçüler nasıl üretilir? Cevap: Antette belirtilen genel tolerans sınıfına göre üretilir, örneğin ISO 2768-m. Antette genel tolerans yoksa teklif aşamasında hangi sınıfın uygulanacağı birlikte netleştirilmelidir.
Soru: Sıkı geçme toleranslarının değerleri neden bu yazıdaki tabloda yok? Cevap: p, r ve s gibi sınıfların temel sapması tek bir formülle değil, standardın kendi tablosuyla verilir. Yanlış değer yazmamak için bu sınıflarda ISO 286-2 tablosuna bakılmasını öneriyoruz.
Katalog ve teklif
Teknik resminizdeki toleransın üretim maliyetine etkisini birlikte değerlendirmek için çiziminizi iletişim sayfasındaki formdan gönderebilirsiniz. Katalogdaki standart ailelerde tahminî birim fiyat doğrudan aile sayfasında görünür.
Projeniz için teklif alın
Membran pres yedek parça, manyetik pim veya CNC fason üretim — ihtiyacınızı iletin, teknik ekibimiz dönsün.