Pim Çeşitleri: Silindirik, Konik, Omuzlu ve Mafsal Pimi Seçim Rehberi
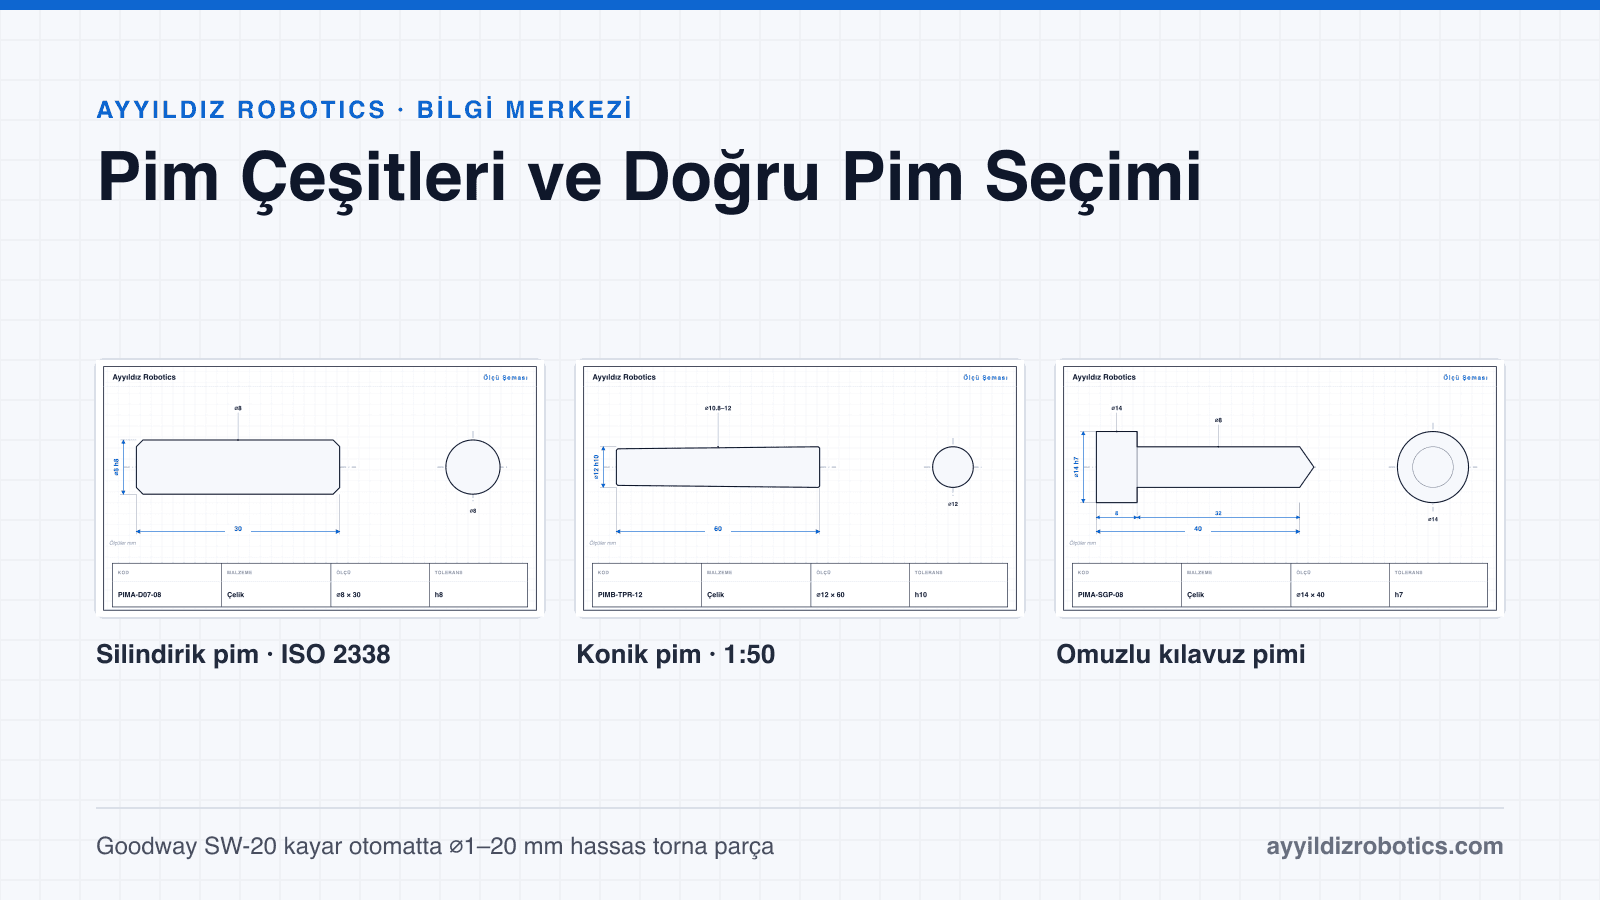
Silindirik, konik, omuzlu, mafsal ve tırtıllı pimler ne işe yarar, deliğe nasıl oturur, hangisi ne zaman seçilir? Gerçek ölçü şemalarıyla, m6 ve h8 geçmelerini de açıklayan pratik bir rehber.
Pim, iki parçayı birbirine göre doğru konumda tutan, bir bağlantıya dönme ekseni olan ya da bir hareketi sınırlayan küçük ama kritik bir makine elemanıdır. Kalıplarda, fikstürlerde, preslerde ve mafsallı mekanizmalarda kullanılır. Doğru pim seçimi üç soruya bağlıdır: pim ne iş yapacak, deliğe nasıl oturacak ve ne sıklıkla sökülecek.
Pim nedir, ne işe yarar?
Cıvata parçaları birbirine sıkar, pim ise konumu belirler. Bu ayrım önemlidir: cıvata deliği boşluklu açılır ve parça sıkılırken birkaç onda bir milimetre kayabilir. Pim ise hassas işlenmiş bir deliğe oturur ve parçanın her montajda aynı yere gelmesini sağlar. Pimlerin dört temel görevi vardır:
- Konumlandırma: iki gövdeyi birbirine göre tekrarlanabilir biçimde hizalamak (silindirik ve konik pimler).
- Kılavuzlama: hareketli bir parçayı yönlendirmek ya da kalıp yarımlarını eşlemek (omuzlu ve kılavuz pimleri).
- Mafsal ekseni: dönen bir bağlantıya mil olmak (mafsal ve pivot pimleri).
- Durdurma ve sabitleme: bir hareketi sınırlamak ya da bir parçayı deliğe kalıcı tutturmak (stop pimleri, tırtıllı pimler).
Silindirik (paralel) pim: ISO 2338 / DIN 7
En yaygın konumlandırma pimidir. Gövdesi tek çaplıdır, iki ucu montajı kolaylaştırmak için pahlıdır. Eski adı DIN 7 olan standart bugün ISO 2338 olarak geçer. Pim matkapla açılıp H7 toleransına raybalanmış deliğe oturur. m6 toleranslı pim bu delikte hafif sıkı kalır ve kendiliğinden çıkmaz. h8 toleranslı pim ise boşluklu geçer, elle takılıp çıkarılabilir.
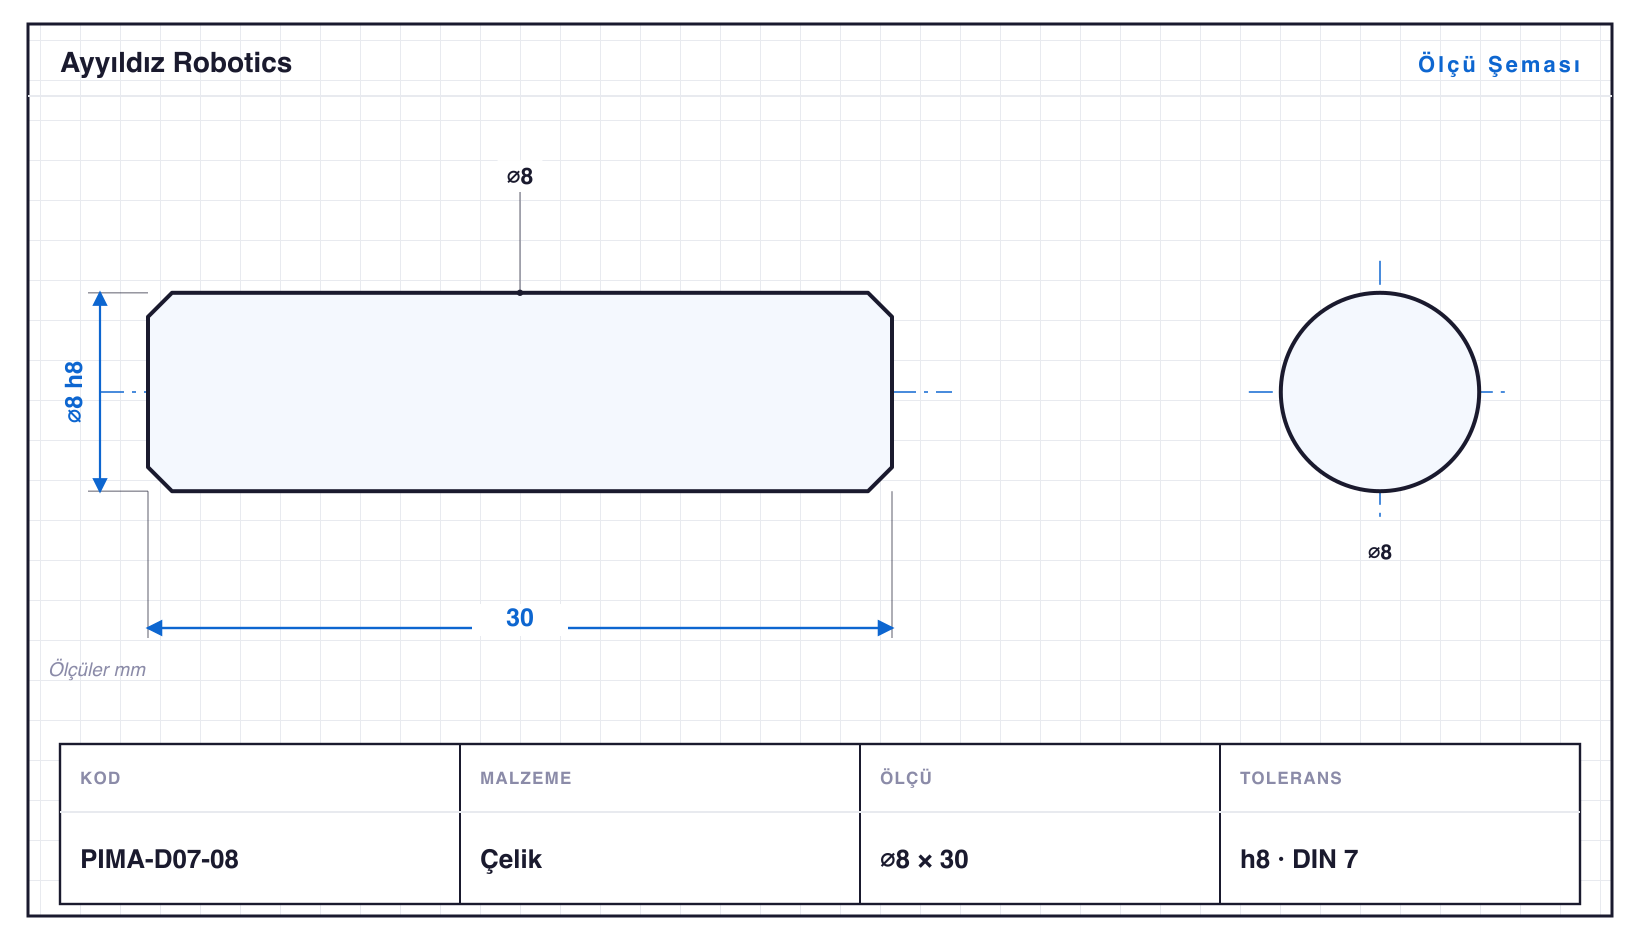
Silindirik pimin zayıf yanı sökülmesidir. Kör bir delikte geçme pimini çıkarmak için ucunda iç diş bulunan sökmeli pim kullanılır: deliğe bir sökme cıvatası vidalanır ve pim çekilerek çıkarılır. Katalogumuzda DIN 7 silindirik pim ⌀2–16 mm çap ve 8–60 mm boy aralığında, ISO 2338 esaslı paralel pim ise ⌀2–20 mm aralığında yer alır.
Konik pim: ISO 2339 / DIN 1
Konik pimin gövdesi 1:50 oranında incelir; yani her 50 mm boyda çap 1 mm değişir. Nominal çap pimin küçük ucundan ölçülür. Pim, aynı koniklikte raybalanmış deliğe çakıldığında boşluksuz oturur. Sökülüp yeniden takıldığında yine aynı konuma döner. Bu yüzden bakımda sık açılan ama her seferinde hassas hizalanması gereken bağlantılarda silindirik pime tercih edilir.
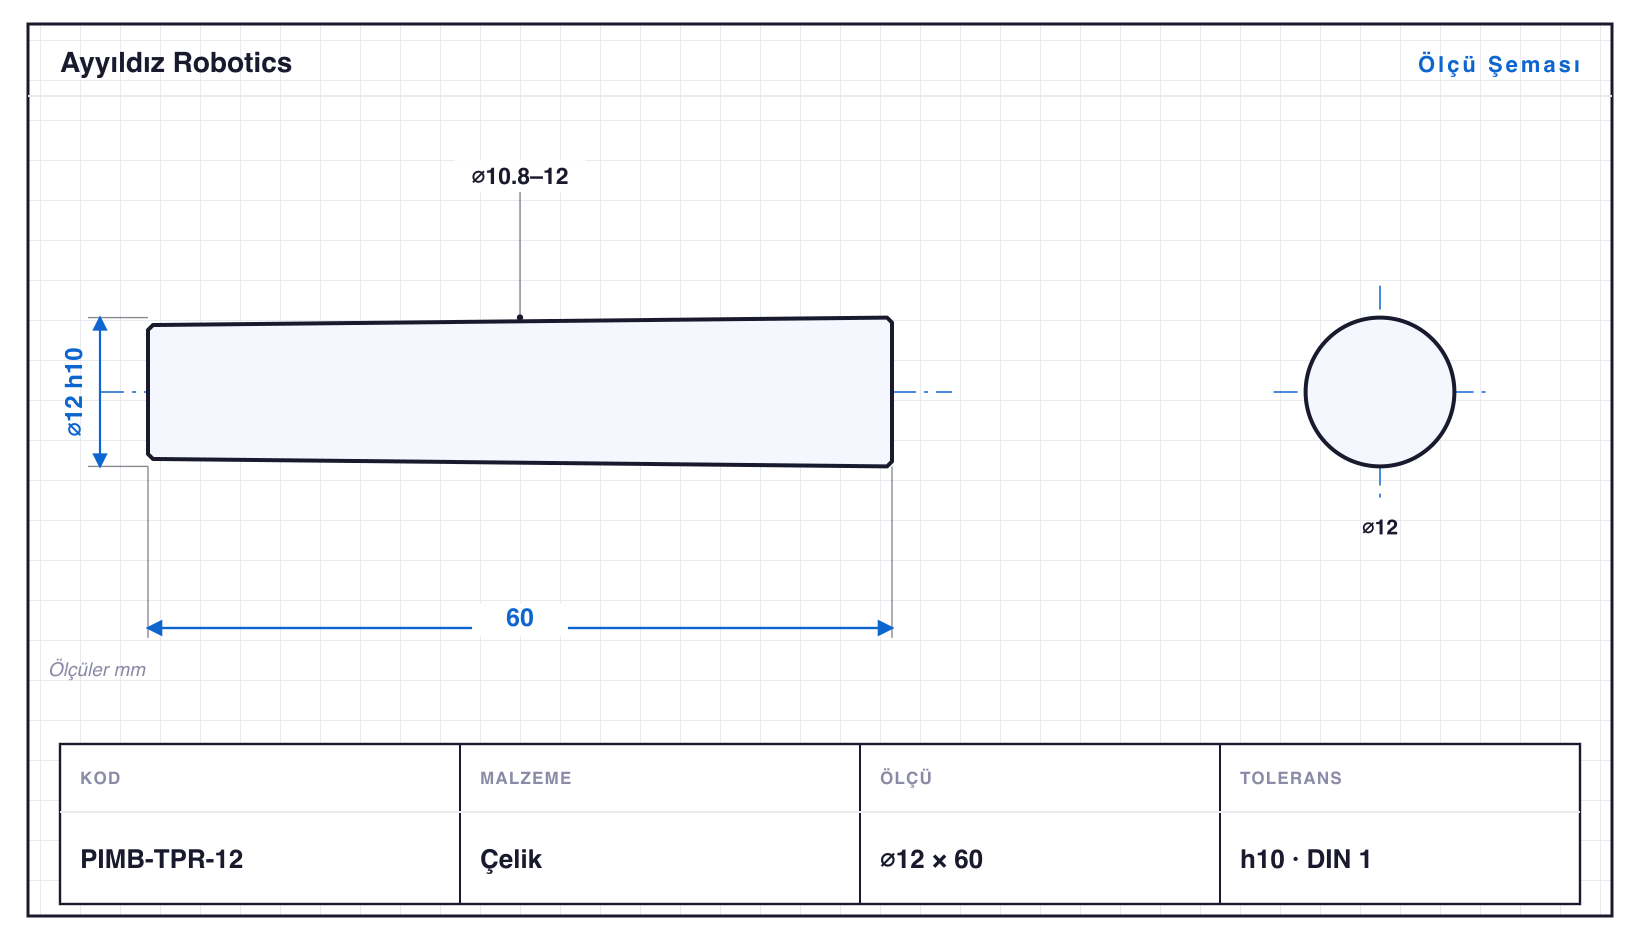
Kör deliklerde iç dişli konik pim (DIN 7978) kullanılır. Ucundaki diş sayesinde pim deliğin dibinden çekilerek çıkarılabilir. Katalogumuzda DIN 1 konik pim ⌀4–20 mm, iç dişli konik pim ⌀6–20 mm aralığındadır.
Omuzlu, kılavuz ve merkezleme pimleri
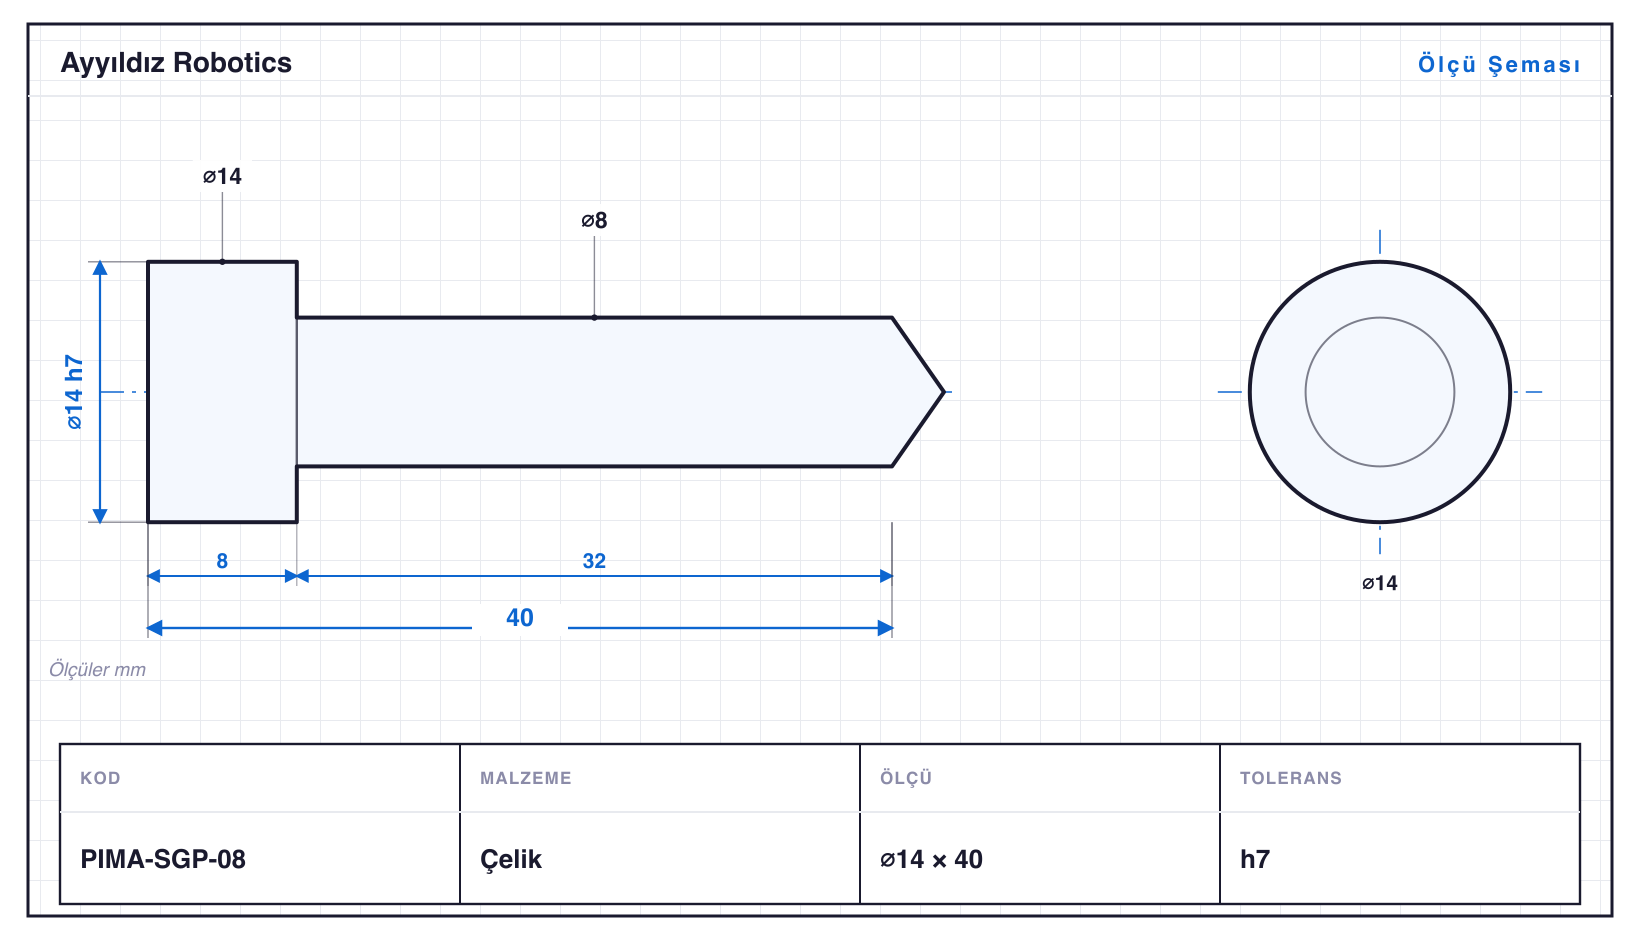
Omuzlu pimde gövdenin bir bölümü daha büyük çaplıdır. Bu omuz, pimin deliğe ne kadar gireceğini belirleyen bir dayama yüzeyi oluşturur. Kalıp ve fikstürlerde ince gövde karşı parçayı kılavuzlar, kalın bölüm ise pimi gövdede sabit tutar. Konik uçlu merkezleme pimleri aynı işi bir adım öteye taşır: konik giriş, karşı parça tam hizada olmasa bile onu yerine yönlendirir.
Mafsal (clevis) pimi ve pivot pimleri
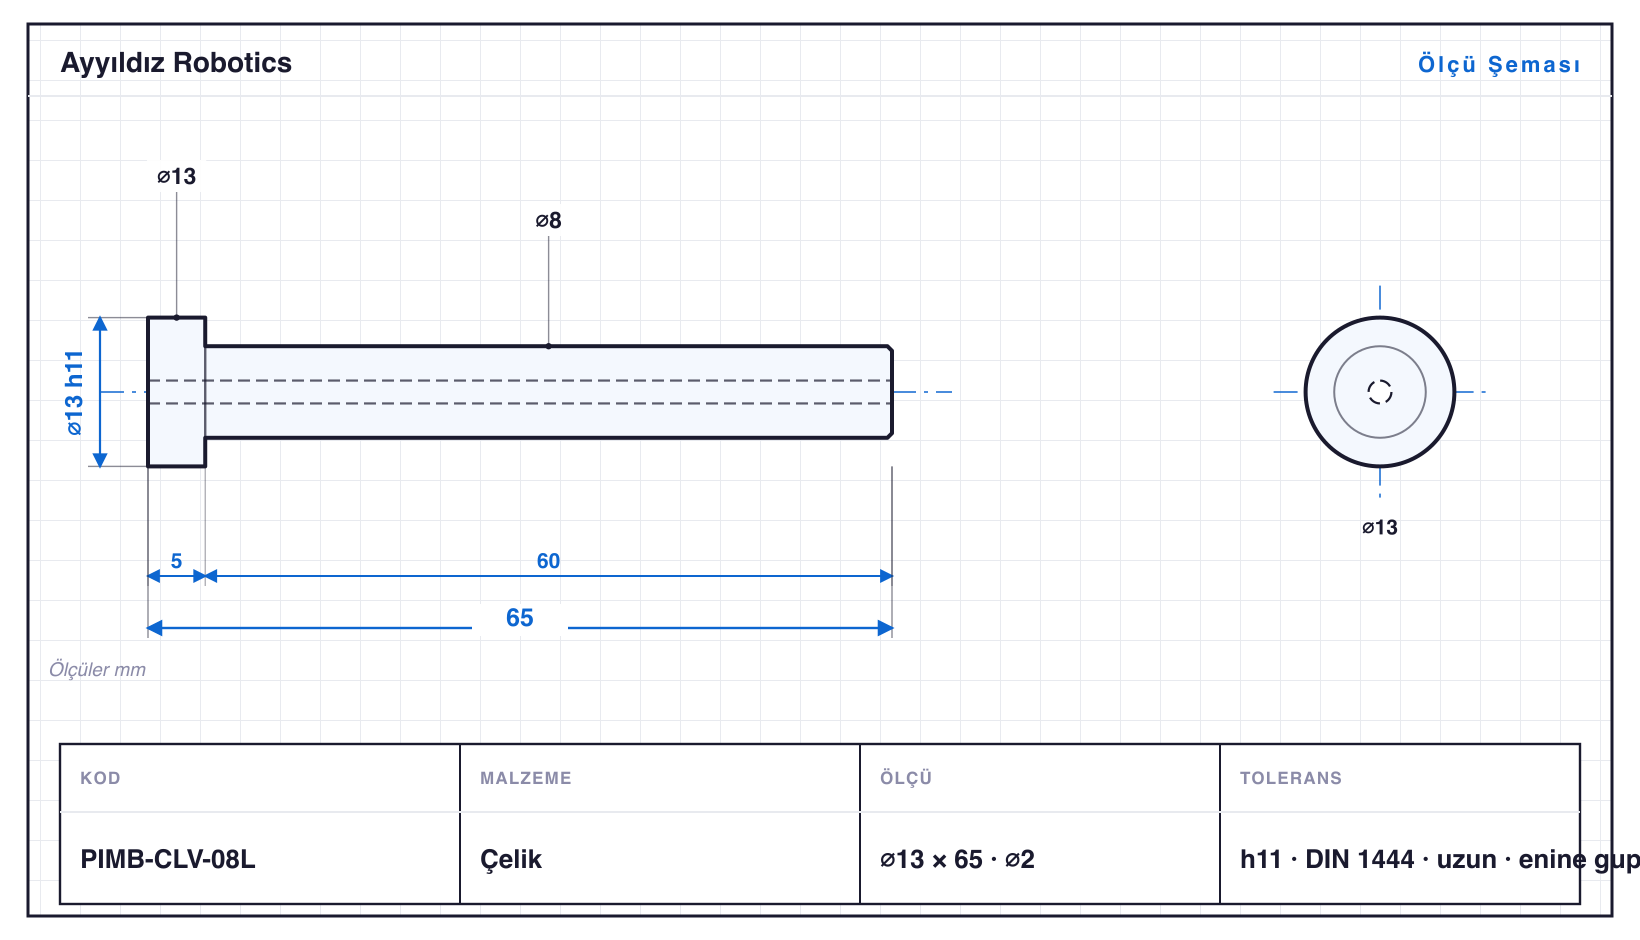
Mafsal pimi, çatallı bir bağlantıda iki parçayı birbirine bağlayan ve dönmeye izin veren başlı pimdir. Standart adı ISO 2341'dir. Bir ucunda baş, diğer ucunda gupilya (kopilya) deliği bulunur; pim gupilya ile emniyete alınır. Dönme olduğu için boşluklu geçme kullanılır; gövde toleransı tipik olarak h11'dir. Pivot pimleri benzer bir dönme ekseni oluşturur, ancak çoğunlukla segman oluğuyla emniyete alınır ve daha dar toleransla işlenir.
Tırtıllı pimler ve yarıklı pimler
Tırtıllı pimin bir bölümü tırtıllanmıştır. Pim deliğe preslendiğinde tırtıl dişleri delik cidarına gömülür ve pimi kalıcı olarak kilitler. Raybalı delik gerektirmediği için plastik ve hafif alaşım gövdelerde yaygındır. Katalogumuzdaki tırtıllı baskı pimi pirinçten, ⌀3–12 mm aralığındadır.
Yarıklı pim (gerdirme pimi, ISO 8752) ise farklı bir üründür. Yaylı çelik sacın bükülmesiyle üretilir ve esnekliği sayesinde deliğe sıkı oturur. Torna parçası değildir, bu yüzden kayar otomatta üretilmez. Ucuz ve hızlı montaj gerektiren, hassas konumlandırma beklenmeyen yerlerde iyi bir seçenektir.
Hangi pimi seçmeli? Karşılaştırma tablosu
| Pim tipi | Tipik geçme | Sökme | Tipik kullanım |
|---|---|---|---|
| Silindirik (ISO 2338) | Pim m6 + delik H7: hafif sıkı; h8: boşluklu | Zor; kör delikte iç dişli tip | Kalıp, fikstür, gövde konumlandırma |
| Konik (ISO 2339) | 1:50 konik, raybalı konik delik | Kolay, aynı konuma döner | Sık sökülen hassas bağlantılar |
| Omuzlu / kılavuz | Gövde dar toleranslı, omuz dayamalı | Kolay | Kalıp kılavuzu, dayama |
| Mafsal / clevis (ISO 2341) | Boşluklu, gövde h11 | Gupilya ile, kolay | Çatal mafsal, döner bağlantı |
| Tırtıllı pres pimi | Tırtıllı bölge deliğe gömülür | Kalıcı | Plastik ve hafif alaşım gövdeler |
| Yarıklı pim (ISO 8752) | Yay etkisiyle sıkı | Çakılarak | Hassasiyet beklenmeyen ucuz montaj |
Geçme toleransı: m6, h8 ve H7 ne anlama gelir?
ISO 286 sisteminde küçük harf mili (burada pimi), büyük harf deliği gösterir. Harf, tolerans bölgesinin nominal ölçüye göre nerede durduğunu, rakam ise bölgenin genişliğini belirler. H deliğin alt sınırı tam nominal ölçüdedir. h milin üst sınırı nominal ölçüdedir. m ise mili nominalin biraz üstüne taşır. ⌀8 mm için değerler şöyledir: H7 delik 0 / +0,015 mm, m6 pim +0,006 / +0,015 mm, h8 pim 0 / −0,022 mm.
Sonuç pratikte basittir. Pim yerinde kalacak ve konumu tutacaksa m6 + H7 seçilir. Pim elle takılıp çıkarılacaksa h8 ya da daha boşluklu bir sınıf kullanılır. Sınır değerler pimin çapına göre değişir, bu yüzden teknik resimde toleransın sınıfı (m6, h8) ile birlikte yazılması yeterlidir.
Malzeme seçimi
- Çelik: genel amaçlı konumlandırma ve mafsal pimleri. Aşınma beklenen yerde ısıl işlemle sertleştirilir.
- Paslanmaz çelik: nem, kimyasal ya da gıda teması olan ortamlar. Korozyona dayanıklıdır, işlenmesi daha yavaştır.
- Pirinç: tırtıllı pres pimleri, elektrik iletimi gereken bağlantılar ve sürtünmenin düşük olması istenen yerler.
- Alüminyum: ağırlığın önemli olduğu, yükün düşük kaldığı uygulamalar.
Pimler kayar otomatta nasıl üretilir?
Pim, kayar otomatın en doğal ürünlerinden biridir. Çubuk malzeme kılavuz burcun hemen önünde işlendiği için ince ve uzun pimlerde bile çap boy boyunca sabit kalır. Pahlar, omuzlar, gupilya delikleri ve iç dişler aynı bağlamada, tahrikli takımlarla tamamlanır. Ayyıldız Robotics, Düzce'de Goodway SW-20 kayar otomatta ⌀1–20 mm aralığında standart ve özel ölçülü pim üretir. Katalogdaki standart ailelerde tahminî birim fiyat doğrudan sayfada görünür.
Sık Sorulan Sorular
Soru: Pim ile pin aynı şey mi? Evet. Teknik Türkçede yerleşik kullanım "pim"dir; "pin" İngilizce "pin" kelimesinden gelen ve aynı parçayı anlatan konuşma dili karşılığıdır.
Soru: Silindirik pim için delik nasıl hazırlanır? Delik önce matkapla bir miktar küçük açılır, sonra H7 toleransına raybalanır. Raybasız delikte pim ya gevşek kalır ya da çakılırken parçayı zorlar.
Soru: Konik pimin çapı hangi uçtan ölçülür? Nominal çap küçük uçtan ölçülür. Koniklik 1:50 olduğundan büyük uç çapı, nominal çapa boyun ellide biri eklenerek bulunur.
Soru: Yarıklı pim kayar otomatta üretilir mi? Hayır. Yarıklı pim yaylı çelik sacdan bükülerek üretilir. Kayar otomatta üretilen pimler tornalanmış dolu gövdeli pimlerdir.
Soru: Standart dışı ölçüde pim üretiyor musunuz? Evet. ⌀1–20 mm aralığında teknik resme ya da numuneye göre üretim yapılır. Katalogdaki standart ailelerde tahminî birim fiyat sayfada görünür; özel ölçüde fiyat teklifle verilir.
Projeniz için teklif alın
Membran pres yedek parça, manyetik pim veya CNC fason üretim — ihtiyacınızı iletin, teknik ekibimiz dönsün.